

謎多き研削のアレコレを発信しています/研削盤メーカーでサービスとテスト加工歴17年/ 得意分野:センタレス研削盤(円筒研削盤の一種)
Joined July 2024
- Tweets462
- Following336
- Followers444
- Likes2.1K


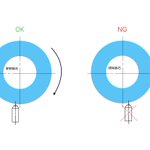



砥石のバランス取りは「静バランス」と「動バランス」の2つがあります。
静バランスは従来からある方法で、砥石をバランス台の上に乗せて手で転がしながら調整していきます。
感覚を頼りに調整するため慣れが必要となりますが現在においても用いられています。
ビトリファイドのCBN砥石は軟鋼を研削すると異常磨耗が起こります。この現象をドレッシングとして利用することもあり、ドレス用としてそのような商品も販売されています。
CBNはチップポケットが大きく結合剤も少ないため、堆積した切屑が工作物に再び溶着することで砥粒を脱落させます。
12
755
研削では砥石の磨耗=工具の寿命とは限りません。
精密研削は砥石の磨耗が起きると、形状が崩れたり粗さや真円度として現れるので工具の寿命として考えられます。
重研削では自生作用で自動的に目立てが行われる点に注目します。砥石が磨耗で小さくなり機械が干渉するときが寿命と考えられます。
9
430
砥石の結合度が軟らかいと砥石が減りやすいというのは感覚的に理解しやすいです。特に重研削では自生作用として様子が見られるので分かりやすいかと思います。
ところが精密研削になると砥石の磨耗量が少なくなって自生作用がほとんど感じられなくなります。
6
301
レジンボンドで目の細かいダイヤモンドホイールは、ダイヤモンドの粒が埋没して研削できなくなることかがあると言われています。
理由はダイヤの熱伝導率が高く研削熱がボンドに伝わって軟化するためです。
5
276
砥石の「CBNとcBN」違いは1文字目が小文字か大文字かです。一般的にはどちらも同じ意味で使われていると思います。
cが結晶構造、BNを化学式と考えるならcBNと表記するのが学術的には正しいようです。
5
237
超砥粒ホイールを使用したりツルーイングやドレッシングが難しいと思わないかもしれません。
ところが使用する機械が変わるだけで初めて見る現象が起きたり、そもそも使い方の想定が異なっていたりします。
簡単なようでいて実は簡単に真似出来ないノウハウのようなものをみなさんお持ちです。
3
188
同じ1個の砥石でも場所によって硬さがバラツいてしまうことがあります。そうならないよう工夫されて製造されていますが、場合によっては加工精度やドレスインターバルとして現れます。
同じスペックの砥石を買ったのに加工の様子が異なる場合は、焼き物に起因するムラが原因の可能性もあります。
3
282